
Podaci o podsjetniku



Sep 04, 2026
Spoj kućišta koji se pokvari tijekom šminkanja rijetko je slučaj. To je rezultat odluka donesenih mnogo prije nego što su se niti prvi put dodirnule. Za svakog tko radi ili kupuje opremu za bušenje, najpouzdaniji pokazatelj performansi na terenu je kako je napravljen stroj. Proizvodni proces jedinice za buking određuje točnost zakretnog momenta, ponovljivost i na kraju štiti li jedinicu vrhunske spojeve ili ih oštećuje .
Jedinica za bušenje, koja se naziva i jedinica za spajanje kućišta i cijevi ili stroj za navrtanje, pravi i rastavlja navojne spojeve na kućištu, cijevima i bušaćim cijevima. Tijekom šminkanja, centrifuga brzo spaja vezu, a hidraulički ključ primjenjuje kontrolirani okretni trenutak koji postavlja navoje na vrijednost navedenu za tu vezu. Tijekom probijanja, isti stroj primjenjuje kontrolirani obrnuti trenutak za odvajanje veze bez nagrizanja ili izobličenja profila navoja.
Riječ kontrolirano je ono što odvaja industrijski stroj od jednostavnog električnog ključa. Zakretni moment nadoknade je izračunata vrijednost koja se temelji na geometriji navoja, spoju navoja i radnim opterećenjima. Ako stroj ne može zadržati okretni trenutak unutar uskog pojasa, veza se može procuriti ili otkazati u bušotini bez obzira koliko je cijev dobra. To je razlog zašto je proces proizvodnje tako usko povezan s operativnim učinkom. studiranje kako proizvođači postižu snažan okretni moment bez mehaničkog udara je praktičan način za usporedbu dizajna prije kupnje.
Proizvodne jedinice za bušenje slijede disciplinirani slijed, jer konačna izvedba ovisi o kvaliteti sklopa i o kvaliteti komponenti. U tipičnom postrojenju, izgradnja se odvija ovim redoslijedom:
Svaka faza se nadovezuje na prethodnu. Neusmjereni provrt vretena ne može se ispraviti softverom, a nestabilan hidraulički krug proizvest će nepouzdana očitanja momenta bez obzira na to koliko je sonda točna.
Okvir nosi puni reakcijski moment ključa. Na velikim spojevima kućišta, jedinica može generirati deset tisuća njutn-metara, a okvir se lagano savija pod tim opterećenjem. Ako otklon nije ravnomjeran, čeljusti ključ gube poravnanje s osi spoja. Zavarivanje je glavni izvor rizika, jer zaostalo naprezanje od zavarivanja može otkriti okvir nakon strojne obrade. Ozbiljni proizvođači rasterećuju zavareni okvir, zatim sjedište ležaja stroja i montažne površine u jednoj postavci tako da svaka kritična os dijeli jednu referentnu geometriju.
Niz zakretnog momenta mehanički je put od hidrauličkog motora do priključka: prijenosnika, vretena i pretvarača zakretnog momenta. Montaža sonde važnija je nego što većina kupaca shvaća. Izravno mjerenje zakretnog momenta u liniji bilježi stvarni zakretni moment primijenjen na spoj, dok neizravni sustavi zaključuju zakretni moment iz hidrauličkog tlaka i gube točnost kako se brtve troše i mijenja temperatura ulja. Tijekom sastavljanja proizvođači provjeravaju zahvat zupčanika, prednapregnutost ležaja i zazora. Pretjerani zazor uzrokuje skokove zakretnog momenta u trenutku kontakta navoja, a to je točno vrijeme kada je površina navoja najosjetljivija.
Čeljusti ključ i centrifuga rade kao jedan sustav, a sila stezanja mora ostati dosljedna od prvog spajanja do posljednjeg u smjeni. Klizanje čeljusti tijekom šminkanja stvara toplinu i oštećuje površinu cijevi. Kontrolne pumpe s kompenzacijom tlaka, pravilno dimenzionirani akumulatori i ojačani umeci čeljusti pokazuju da je hidraulički sustav dizajniran za kontinuirano kruženje, a ne za povremenu laganu upotrebu.
Kontrolni sustav prevodi krivulje momenta u ponašanju stroja. Moderne jedinice pohranjuju programe zakretnog momenta specifične za vezu i smanjuju brzinu kako se zakretni moment približava cilju, završavajući zadnje stupnjeve rotacije pri puzajućoj brzini. Kalibracija je dio proizvodnog procesa, a ne naknadna misao. Pretvarač zakretnog momenta treba provjeriti u odnosu na sljedeću referencu, a stroj treba poslati s certifikatom o kalibraciji.
Krajnji korisnici rijetko vide kriterije prihvatljivosti koje moraju zadovoljiti jedinicu za izvlačenje prije nego napuste tvornicu. Ti su ciljevi korisna osnova za procjenu onoga što je proizvođač spreman jamčiti.
| Parametar | Tipični cilj prihvaćanja | Zašto je to važno |
|---|---|---|
| Točnost zakretnog momenta | ±1% ili bolje od postavljene vrijednosti | Sprječava premalo ili prekomjerno šminkanje veza |
| Koncentričnost provrta vretena | 0,05 mm TIR ili manje | Održava čeljusti poravnajte s osi spoja |
| Montaža pretvarača momenta | In-line, izravno mjerenje | Održava točnost unatoč temperaturi ulja i istrošenosti brtve |
| Ponovljivost sile stezanja | ±2% ili bolje | Sprječava klizanje čeljusti i oštećenje površine |
| Kontrola brzine vrtnje | Promjenjiva brzina s funkcijom puzanja | Izbjegava udarna opterećenja na kontaktu navoja |
| Ocjena hidrauličkog curenja | Nema vanjskog curenja pri nazivnom tlaku | Osigurava stabilan okretni moment i siguran rad |
Ove vrijednosti su korisna osnova, a ne univerzalna specifikacija, ali one ilustriraju kako izgledaju ciljevi disciplinirane proizvodnje. Jedinica koja ih ispunjava rješava ponavljajuće cikluse postavljanja i prekidanja s dosljednim rezultatima. Jedinica koja se ne pojavi pojavit će se na terenu kao nagrizanje, curenje spojeva i prerano trošenje navoja.
Prije isporuke, jedinica za izbočenje treba izvršiti tvorničko ispitivanje prihvatljivosti koje odražava stvarni radni ciklus. Hidraulički sustav je testiran pod pritiskom, ključ se okreće punim nazivnim momentom, a točnost momenta se provjerava na više točaka u radnom rasponu. Budući da spojevi kućišta i cijevi potpadaju pod standarde kao što su API 5CT i API 5B, mnogi dobavljači također moraju dokazati da njihova oprema zadovoljava vrijednosti momenta i oblika koje ti standardi zahtijevaju.
Tražite potvrdu o kalibraciji i tvornički izvještaj o prijemu, a ne samo brošuru. Kada proizvođač ne može dokumentirati sljedivost zakretnog momenta, performanse na terenu postaju kockanje. Za dublji uvid u regulatornu stranu, pregledajte API 5CT zahtjevi za usklađenost tokarilice za izdubljivanje prije finaliziranja vaše specifikacije.
Posljedice proizvodnih prečaca pojavljuju se na predvidljivim mjestima:
Najvidljiviji znak dobrog proizvodnog procesa je dosadna predvidljivost: isti okretni trenutak, ista krivulja brzine i isti rezultat na svakom spoju.
Razumijevanje procesa proizvodnje olakšava postavljanje pravih pitanja prije potpisivanja narudžbenice:
Na razini opreme, praktična opcija za rad na kućištu i cijevima je jedinica za bušenje serije TYSKNKJ-100 za kućište i cijevi, koja je napravljena za kontrolirano punjenje i okretni moment pri obradi cijevi naftnih polja.
U kompletnom postrojenju za spajanje, tokarilica za obradu cijevi za ulje za operaciju narezivanja navoja uzvodno mora držati geometriju navoja unutar tolerancije prije nego što jedinica za naprezanje uopće vidi spoj. Osim samih strojeva, spojena inteligentna proizvodna linija koja povezuje strojnu obradu, bušenje i inspekciju u jednom dijelu usko grlo koje se jedan dobar stroj ne može popraviti.
Proizvodni procesni uređaji za buking nije popis dijelova; to je niz kontroliranih odluka o poravnanju, zakretnom momentu, kalibraciji i provjeri. Kupci koji razumiju te odluke mogu uočiti razliku između stroja koji štiti vrhunske veze i onoga koji ih tiho oštećuje. Ta se razlika očituje u svakoj niti, svakom zglobu i svakoj bušotini do koje dođe.
Povezani proizvodi
 Model: TYSK-630T Bušilica za bušenje, spoj i tokarilica za spajanje
Stroj usvaja FANUC CNC sustav sa stabilnom preciznošću obrade i funkcijama fleksibilnog programiranja kako bi se osiguralo da obrađeni dijelovi zadovoljavaju stroge industrijske standarde. Dizajn s velikim okretnim momentom i velikim opterećenjem može se nositi s dugotrajnim kontinuiranim radom i ima veliku izdržljivost.
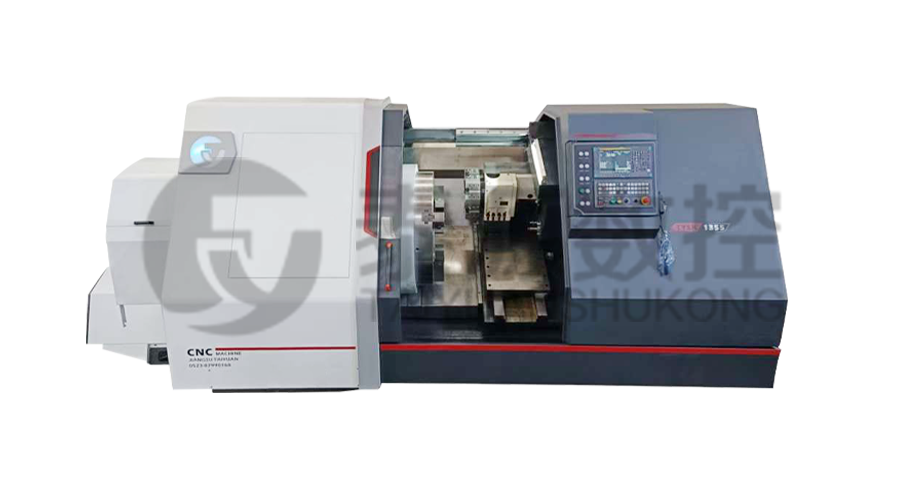 Model: TYSK-1355 Tokarilica za preradu ulja
Stroj usvaja FANUC CNC sustav sa stabilnom preciznošću obrade i fleksibilnim funkcijama programiranja kako bi se osiguralo da obrađeni dijelovi zadovoljavaju stroge industrijske standarde. Dizajn s velikim okretnim momentom i velikim opterećenjem može se nositi s dugotrajnim kontinuiranim radom i ima veliku izdržljivost.
 Model: TYSK-XQJ-550 Srednji i veliki PTFE filmski stroj
Dizajniran za obradu praznina s maksimalnim promjerom od 550 mm i maksimalnom duljinom od 1000 mm. Također možemo prilagoditi prema potrebama korisnika. Prijateljska promjena brzine i debljine s CNC-om.
 Serija: TYSK-NKJ Strojni stroj/kućište i cijevi za spajanje jedinice za spajanje
Stroj koristi hidraulički motor, mehanički plutajući mehanizam i detekciju momenta u stvarnom vremenu, prilagođava se savijanju materijala i sprječava deformaciju materijala. Pomoćni strojevi su konfigurirani za pomoć s poluautomatizacijom.
 Duga, teška materijalna rješenja Mehanizam automatskog učitavanja i istovara za navoj cijevi
Poseban fleksibilni način podrške može učinkovito smanjiti utjecaj savijanja obratka na obradu i poboljšati prinos. Točno odgovara našem strugu za narezivanje cijevi.
 Modularna drobilica željezne strugotine Drobilica visoke čvrstoće za čip
Oštrice su izrađene od materijala visoke čvrstoće i razumno postavljene na izlazu iz izvlakača strugotine kako bi se razbile nakupine željezne strugotine. Smanjite rizik od vraćanja i poboljšajte iskorištenje otpadnog okvira.
 Serija: TYSK-HB Poluautomatski zavarivač rezistentnih za nošenje
Primjenjivo na ARNCO 100XT, 200XT, 300XT. Podržava φ1.2-2.0 zavarivanje s jezgrom ili čvrstom žicom. Može se opremiti zavarivanjem raspršivanjem s jednim pištoljem i dvostrukim zavarivanjem raspršivanjem. Podržava kontrolu PLC ili CNC sustava.
