
Podaci o podsjetniku



Sep 09, 2026
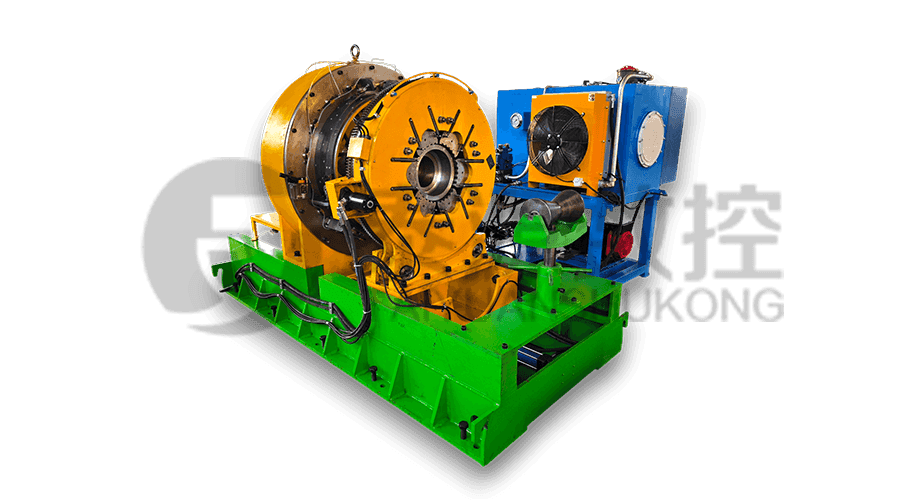
Jedinica za bušenje, koja se ponekad naziva i stroj za bušenje spojke ili stroj za navrtanje, primjenjuje okretni moment za spajanje ili rastavljanje navojnih spojeva kućišta i cijevi. Kada počne kvariti, prvi znak obično nije blokada ili slomljen dio. To je dijagram zakretnog momenta koji više ne odgovara dijagramu: stroj se zaustavlja na točnom broju okretaja, ali konačni zakretni trenutak je 10 posto niži od prethodnog spoja ili se spoj okreće za četvrtinu okreta nakon što se vreteno zaustavi.
Mnogi priključci za naftna polja specificirani su prema API 5B tolerancijama navoja i napravljeni prema dijagramu zakretnog momenta specifičnom za spoj. Jedinica za bušenje je dio tog mjernog lanca. Isti se obrazac ponavlja u mnogim trgovinama: uporna jedinica polako je izgubila točnost zakretnog momenta, steznog zahvata ili poravnanja . Cijev, spojnica i smjesa navoja su unutar specifikacije; stroj je varijabla. Ovaj članak prikazuje najčešće probleme upornih jedinica u praktičnim rješenjima, počevši od dijagnoze i prelazeći kroz kalibraciju, održavanje i odabir opreme. Za bliži pogled na to kako ovi strojevi razvijaju trenutak, pročitajte ovo objašnjenje izlazni zakretni moment i principi nadoknade u jedinici za uporište spojke .
Iskustvo na podu obično ukazuje na pet skupina grešaka: pomak pretvornika zakretnog momenta, istrošenost stezanja i umetaka, nestabilnost hidrauličkog tlaka, neusklađenost vretena i upravljačke jedinice ili programske pogreške. Nisu uvijek odvojeni. Čeljust koja klizi za jedan zglob može stvoriti skok zakretnog momenta koji izgleda kao greška sonde, a neravnomjerno vreteno može učiniti da svaki spoj počne pod kutom.
| Problem | Ono što vidite | Uobičajeni uzrok | Prvo rješenje |
|---|---|---|---|
| Pomak pretvornika momenta | Konačni zakretni trenutak pada ili raste između identičnih spojeva | Nulti pomak mjerne ćelije, oštećen kabel, netočno pojačanje | Ponovno postavljanje na nulu na radnoj temperaturi; provjeriti pomoću sljedeće glavne ćelije |
| Istrošenost čeljusti i umetka | Cijev ili spojnica okreće se unutar čeljusti; bodovne linije na OD | Istrošeni umeci, pogrešan polumjer matrice, nizak pritisak stezanja | Zamijenite umetke; provjeri radijus; postaviti pritisak stezanja prema OD cijevi |
| Nestabilnost hidrauličkog tlaka | Okretni moment raste ili pada pri istoj postavi tlaka | Zrak u krugu, istrošen sigurnosni ventil, vruće ulje | Pročišćavanje zraka; servisni sigurnosni ventil; kontrolirati temperaturu ulja |
| Neusklađenost vretena | Spajanje počinje pod kutom; prve niti su oštećene | Istrošen konus vretena, labava glava, neispravan trag | Pokrenite testnu traku; provjeriti konusni kontakt; ponovno zategnite sklop |
| Kontrolna ili programska pogreška | Stroj se zaustavlja rano ili kasno; pogrešno brojanje skretanja | Pogrešan broj navoja, preostali pomak, pomak enkodera | Provjerite program; jasni odmaci; provjerite koder na oba kraja puta |
Greške momenti su najskuplje jer mogu sakriti loš spoj. Oštećena sonda može očitati ciljni zakretni moment dok je stvarni spoj pod zakretnim momentom. Veza zatim napušta stanicu ispod potrebne razine nadoknade. Najbolja protumjera je zabilježiti punu krivulju okretnog momenta u odnosu na zavoj usporediti njezin oblik s tablicom spojeva, a ne samo konačni broj. Promjene u smjesi navoja također mijenjaju trenje, tako da prozor zakretnog momenta vrijedi samo za smjesu navedenu na grafikonu.
Greške stezanja su obično vidljive. Sjajni tragovi oko vanjskog promjera cijevi, rotacija unutar čeljusti ili cijev koji se počinje savijati u utovarivaču znači da je polumjer umetka ili pritisak stezanja pogrešan. Hidraulički kvarovi mogu izgledati kao kvarovi u trenutku kada je ulje hladno, onečišćeno ili pregrijano. Greške u poravnanju su najopasnije jer se oštećenje događa u prve dvije niti; u trenutku kada grafikon zakretnog momenta izgleda nenormalno, spoj već ima poprečni navoj.
Prije zamjene dijelova pokrenite jedinicu za izvijanje kroz niz koji odvaja mjerenja od mehaničkih pogrešaka. Cilj je identificirati prvi kvar u lancu, a ne dio koji se kao rezultat toga pokvari.
Nagli skok na kraju ciklusa šminkanja znači da rame dolazi u kontakt prije nego što je dosegnuto referentno lice. Ravna zona u sredini znači da cijev možda klizi u čeljusti. Glatka, ali sve strmije krivulje obično ukazuju na kompresiju spoja niti, a ne na oštećenje niti. Ove se krivulje mogu izravno usporediti jer enkoder i pretvarač zakretnog momenta bilježe iste podatke koji su potrebni QC odjelu.
Prebacivanje je trenutak kada se uvodi većina pogrešaka uporne jedinice. Različita veličina kućišta, novi stil spojke ili niži ciljni trenutak mogu izgledati ispravno na kontrolnom zaslonu ako je pogrešno fizičko postavljanje. Izrada jednog referentnog spoja nakon promjene hvata ove pogreške prije početka proizvodnje. Redoslijed je detaljnije opisan u ovom vodiču za postupci izmjena i kontrola zakretnog momenta na tokarilici s priječnom jedinicom .
Preventivno održavanje daje najveći učinak kada se jedina za poboljšanje tretira kao mjerni instrument, a ne samo kao hidraulički stroj. Kratki kontrolni dnevni popis sustava povratak većine uobičajenih problema.
Viskoznost ulja mijenja se s temperaturom, tako da kalibracija hladnog stroja može unijeti sustavnu pogrešku u topli proizvodni ciklus. Pretvarač zakretnog momenta, kabel, pojačalo i zaslon trebaju se provjeriti s glavnom ćelijom zakretnog momenta koji je rezerviran samo za kalibraciju. Praktični interval ovisi o broju smjena i težini posla; mnoge trgovine ponavljaju referentni spoj na početku svake promjene i provode potpunu provjeru glavne ćelije mjesečno.
Istrošeni ili neispravni umeci čeljusti najčešći su uzrok problema sa steznom jedinicom za stezanje. Polumjer umetka mora odgovarati stvarnom vanjskom promjeru cijevi, a ne nominalnoj veličini koja je zapisana u datoteci posla. Tankostijena cijev će biti ovalna prije nego što se očitanje zakretnog momenta pomakne ako je tlak stezanja postavljen za težu kolonu zaštitne cijevi. Označavanje umetaka prema radijusu i držanje istrošenih matrica izvan upotrebe je jeftin način da se izbjegne skupna oštećenja navoja.
Neusklađenost vretena lako je ignorirati jer se sporo razvija. Probna traka i brojčanik pokazat će se li vrh vretena pravokutan s osi stezanja. Umjesto vizualne kontrole treba koristiti toleranciju proizvođača stroja, jer prvi navoj može biti oštećen za djelić milimetra.
Ako se isti problemi ponovno pojave nakon punog ciklusa održavanja, jedinica za uporište možda više nema krutost, rezoluciju upravljanja ili bilježenje podataka potrebnih za spojnu kombinaciju u vašoj trgovini. Odabir se treba temeljiti na rasponu zakretnog momenta, provrtu vretena, sustavu stezanja i upravljačkim funkcijama koje čine promjenu ponovljivom.
Za radionice koje izrađuju i postavljaju spojnice kućišta i cijevi, TYSKNKJ-100 strojna jedinica za spajanje kućišta i cijevi na navrtanje primjer je stroja dizajniranog oko kontroliranog hidrauličkog momenta i stezanja na temelju matrice. Operateru daje jasno očitavanje okretnog momenta i okreta, što je upravo ono što je potrebno za slijedeću dijagnozu.
Za širu usporedbu vrsta strojeva pročitajte vodič za odabir tokarilice za spajanje kućišta i cijevi prije nego što se odlučite između samostalne jedinice za bušenje, kombiniranog stroja za rezanje navoja i bukanja i jedinice koja će se kasnije integrirati u proizvodnu liniju.
Usprkos ispravnoj dijagnozi, neki kvarovi na upornoj jedinici ostavljaju oštećene navoje na inače upotrebljivim cjevčicama. Odstranjivanje svakog oštećenog kraja cijevi je skupo, posebno u malim serijama. Namjenski izrađeni tokarski stroj za obradu uljnih cijevi može ponovno izrezati ili obnoviti profil navoja s istom očekivanom preciznošću kao i originalna strojna obrada. Tokarski stroj za obradu cijevi za ulje TYSK1355 jedan je stroj dizajniran za ovaj popravak i ponovnu strojnu obradu.
Ako je temeljni problem ručnog rukovanja, a ne točnost zakretnog momenta, automatizirana linija za spajanje uklanja najvarijabilniji dio procesa: ručno pomicanje cijevi i spojke u i iz jedinica za uspinjanje. Inteligentna proizvodna linija za spajanje povezuje pripremu, pregled i bilježenje podataka tako da se krivulja zakretnog momenta čuva za svaki spoj.
Problem s jedinim za izbočenje je riješen kada stroj može ponoviti isti trenutak zakretanja i rezultat zakretanja unutar tolerancije spoja. Počnite s disciplinom kalibracije i promjene. Ako stroj nakon toga ne može održati proces, sljedeći korak trebao bi poboljšati držanje na poslu, kontrolu zakretnog momenta ili rukovanje materijalom.
Povezani proizvodi
 Model: TYSK-630T Bušilica za bušenje, spoj i tokarilica za spajanje
Stroj usvaja FANUC CNC sustav sa stabilnom preciznošću obrade i funkcijama fleksibilnog programiranja kako bi se osiguralo da obrađeni dijelovi zadovoljavaju stroge industrijske standarde. Dizajn s velikim okretnim momentom i velikim opterećenjem može se nositi s dugotrajnim kontinuiranim radom i ima veliku izdržljivost.
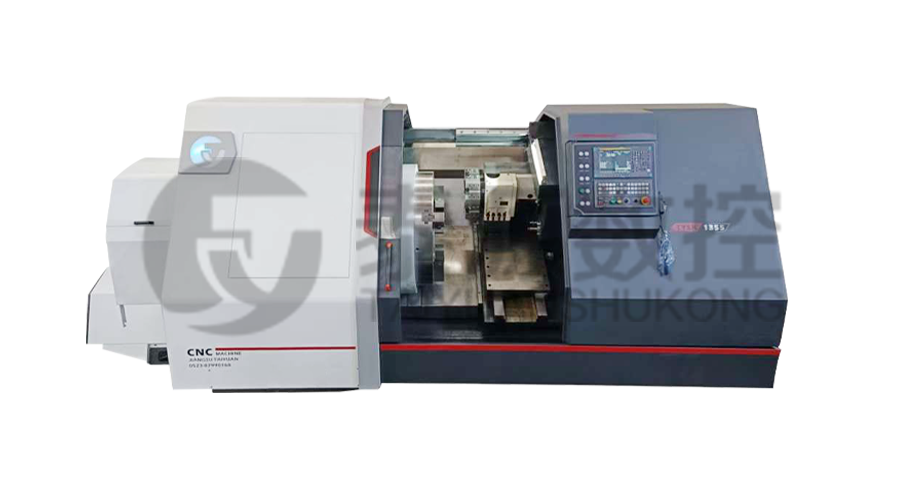 Model: TYSK-1355 Tokarilica za preradu ulja
Stroj usvaja FANUC CNC sustav sa stabilnom preciznošću obrade i fleksibilnim funkcijama programiranja kako bi se osiguralo da obrađeni dijelovi zadovoljavaju stroge industrijske standarde. Dizajn s velikim okretnim momentom i velikim opterećenjem može se nositi s dugotrajnim kontinuiranim radom i ima veliku izdržljivost.
 Model: TYSK-XQJ-550 Srednji i veliki PTFE filmski stroj
Dizajniran za obradu praznina s maksimalnim promjerom od 550 mm i maksimalnom duljinom od 1000 mm. Također možemo prilagoditi prema potrebama korisnika. Prijateljska promjena brzine i debljine s CNC-om.
 Serija: TYSK-NKJ Strojni stroj/kućište i cijevi za spajanje jedinice za spajanje
Stroj koristi hidraulički motor, mehanički plutajući mehanizam i detekciju momenta u stvarnom vremenu, prilagođava se savijanju materijala i sprječava deformaciju materijala. Pomoćni strojevi su konfigurirani za pomoć s poluautomatizacijom.
 Duga, teška materijalna rješenja Mehanizam automatskog učitavanja i istovara za navoj cijevi
Poseban fleksibilni način podrške može učinkovito smanjiti utjecaj savijanja obratka na obradu i poboljšati prinos. Točno odgovara našem strugu za narezivanje cijevi.
 Modularna drobilica željezne strugotine Drobilica visoke čvrstoće za čip
Oštrice su izrađene od materijala visoke čvrstoće i razumno postavljene na izlazu iz izvlakača strugotine kako bi se razbile nakupine željezne strugotine. Smanjite rizik od vraćanja i poboljšajte iskorištenje otpadnog okvira.
 Serija: TYSK-HB Poluautomatski zavarivač rezistentnih za nošenje
Primjenjivo na ARNCO 100XT, 200XT, 300XT. Podržava φ1.2-2.0 zavarivanje s jezgrom ili čvrstom žicom. Može se opremiti zavarivanjem raspršivanjem s jednim pištoljem i dvostrukim zavarivanjem raspršivanjem. Podržava kontrolu PLC ili CNC sustava.
