
Podaci o podsjetniku



Sep 16, 2026
Jedinica za bušenje koja daje dosljedan, točan zakretni trenutak razlika je između spoja koji preživi godinu rada u bušotini i onoga koji pokvari nakon prvog završetka. Kada su spojevi kućišta ili cijevi napravljeni s premalim zakretnim momentom, ramena nikada nisu brtve ispravno i spoj se može olabaviti pod cikličkim opterećenjem. Kada je okretni trenutak previsok, korijeni navoja mogu se prenapregnuti, brtvena površina se može otrgnuti ili se spoj može popustiti. Sve što proizvođačke jedinice za izvijanje usmjerene su na kvalitetu radija - od strojne obrade komponenti do tvorničkog testiranja prihvaćanja - vodi do održavanja te ravnoteže.
Točnost zakretnog momenta je najkritičniji učinak jedinice za razbijanje, i to je prvo mjesto gdje proizvođač dokazuje svoju kvalitetu. Jedinica može imati robustan okvir, glatku hidrauliku i čisto kontrolno sučelje, ali ako zakretni moment koji prijavljuje ne odgovara zakretnom momentu koji se stvarno primjenjuje na spoju, oprema ne odgovara namjeni.
Dobre konstrukcijske jedinice za izvijanje mjere zakretnog momenta izravno s mjernim ćelijama ili sondama mjerača naprezanja postavljenim na putu reakcije zakretnog momenta. Određivanje zakretnog momenta iz hidrauličkog tlaka je jednostavnije i jeftinije, ali hidrauličko trenje, istrošenost brzine i promjene temperature uzrokuju pomak pretvorbe tlaka u zakretni moment. Proizvođač koji brine o točnosti specificira izravno očitavanje i dizajnira mehaničku putanju tako da sonda vidi samo pravi trenutak reakcije.
Čak je i precizan senzor koristan samo ako kontrolni sustav može djelovati na njega. Kontrola zatvorene petlje uspoređuje očitavanje momenta uživo s ciljem prilagođavanja hidrauličkog protoka u gotovo stvarnom vremenu, zaustavljajući pogon na ispravnoj vrijednosti bez prekoračenja. Za provjeru kvalitete, proizvođači provode ispitivanja ponovljivosti — tipični cilj prihvaćanja je zadržavanje zadane vrijednosti zakretnog momenta unutar ±1 posto tijekom mnogih uzastopnih ciklusa. Ako jedinica ne može ponoviti svoj izlazni okretni trenutak tijekom pune radne smjene, neće zaštititi vrhunske spojeve u dugoj proizvodnji.
Odabir dizajna koji daje ovu stabilnost vidljiv je u kućištu s vijkom i jedinici za spajanje cijevi: kruta glava zakretnog momenta, precizno obrađene stezne površine i hidraulički krug koji održava odziv tlaka dosljednim u cijelom radnom rasponu.
Standardi i usklađenost oblikuju i dizajn i dokumentaciju kvalitetne jedinice za bušenje. API 5CT pokriva tijelo kućišta i cijevi, uključujući zahtjeve za performanse veze, dok API 5B upravlja elementima navoja, mjerenjem i inspekcijom dimenzija. Proizvođač koji izrađuje opremu za usluge cjevovoda na naftnim poljima dizajnira svoje jedinice oko ovih dokumenata — ne kao marketinški jezik, već kao inženjerski unos. Upravljački sustav mora prihvatiti različite zakretne trenutke i prozore zakretanja za svaku vrstu veze. Stezni sustav mora zahvatiti bez oštećenja tijela cijevi ili spojke. Izlazni podaci moraju podržavati vođenje evidencija koje API praksa očekuje od operativnog objekta.
Osim API dokumenata, vjerodostojni proizvođači održavaju sustave upravljanja kvalitetom ISO 9001 i kalibriraju svoje senzore zakretnog momenta u skladu s praksom ISO/IEC 17025. Također izdaju dokumentaciju koju kupac može pregledati: potvrde o mjerenju, potvrde o materijalu za strukturne komponente i priručnik koji navodi preporučene intervale ponovnog mjerenja. Praktična strana ove discipline detaljno je opisana u Zahtjevi usklađenosti sa standardom API 5CT za tokarilice , koji opisuje koju bi dobavljači opreme trebali osigurati kako bi podržali vlastitu usklađenost certificiranog postrojenja.
Uporna jedinica je precizan sklop, a ne teški ključ. Njegova glava zakretnog momenta, stezna glava, stezne matrice i elementi okvira strojno su obrađene komponente sa stvarnim tolerancijama. Ako proizvođač ne može zadržati ta dopuštena odstupanja, jedinica će pokazati ispravno zakretni moment na senzoru, ali nedosljedno na sučelju gdje matrice zahvaćaju spoj.
Uzmite u obzir paralelno zatvaranje čeljusti glave momenta. Ako se dvije polovice glave ne zatvore pravokutno, kontaktni tlak matrice varira po obodu, a spoj se može iskriviti tijekom spajanja. Uzmite u obzir koncentričnost između središta stezne glave i osi spoja. Ako su isključeni, jedinica primjenjuje opterećenje savijanja povrh čistog zakretnog trenutka. Nijedna pogreška nije vidljiva na zaslonu zakretnog trenutka.
Zbog toga su najveće proizvođačke jedinice za uprezanje ujedno i proizvođače alatnih strojeva. Kada proizvođač dizajnira i obrađuje vlastite komponente na preciznim CNC tokarilicama za narezivanje cijevi, on kontrolira cijeli lanac tolerancije od sirovog lijevanja do konačnog sastavljanja. Također nosi izravno znanje o proizvodnji: isti problemi koje njegove tokarilice moraju riješiti - oštećenje boka navoja, izobličenje stezanja, istupanje - problemi su koje jedinice za uvijanje moraju izbjegavati stvarati na gotovim spojevima.
O kvaliteti jedinica za izbočenje odlučuje se u tri kontrolirana procesa: montaža, kalibracija i tvorničko ispitivanje prihvatljivosti. Svaku provjeriti može kupac.
Hidraulička pogonska jedinica je mišić stroja. Prije otpreme, proizvođači podvrgavaju tlačnom ispitivanju cijeli krug, obično na 10 do 20 posto iznad maksimalnog radnog tlaka, i pregledavaju sve spojeve zbog curenja. Izlaz pumpe i postavke sigurnosnog ventila postavljeni su i zaključani tako da jedinica ne može dati veći zakretni trenutak od onoga za koji je sustav predviđen.
Svaki pretvarač zakretnog momenta opterećuje se prema certificiranom referentnom pretvaraču zakretnog momenta ili kalibriranom momentnom ključu, a rezultirajuća kalibracijska krivulja pohranjuje se u upravljačku jedinicu stroja. Potvrda o umjeravanju je neovisni dokument, a ne redak u priručniku. Uključuje vlastiti broj certifikata referentnog instrumenta, datum kalibracije i izmjerene vrijednosti na nekoliko točaka momenta.
Najuvjerljiviji dokaz kvalitete je test uživo. Proizvođači provode stvarne uzorke kućišta ili cijevi kroz potpuni ciklus nadopunjavanja i rastavljanja pri nazivnom zakretnom trenutku, bilježeći krivulje okretnog momenta za svaki spoj. U dobrom testnom protokolu, proizvođačev inspektor kvalitete provjerava podudaraju li se prikazane vrijednosti s referentnim očitanjima, postiže li se ciljani zakretni trenutak bez prekoračenja i ispunjava li gotova veza očekivane dimenzionalne vrijednosti kao što su odmak ili položaj. Inženjeri postrojenja koji provjeravaju vlastite postupke prihvaćanja pronaći će korisnu pozadinu u tehnička načela i prednosti primjene snažnog izlaznog momenta .
Jedan ciklus dokazuje da se jedinica može raditi. Stotinu ciklusa dokazuje da mu se može vjerovati. Kvalitetni proizvođači provode testove izdržljivosti koji simuliraju proizvodni rad, uključujući cikluse pri punom nazivnom okretnom momentu, i prikupljaju podatke kako bi pokazali kako se izlazni okretni moment razvija kako se hidraulički sustav zagrijava.
Tipični program provjere izgleda ovako:
| Stavka provjere | Tipična praksa | Što dokazuje |
|---|---|---|
| Kalibracija senzora momenta | Merna ćelija provjerena s certificiranim referentnim pretvaračem zakretnog momenta na nekoliko točaka | Točnost prikazane vrijednosti momenta |
| Ispitivanje hidrauličkim tlakom | Natapanje pod punim pritiskom plus 110% preopterećenja; vizualni pregled curenja | Cjelovitost sustava i stabilnost tlaka |
| Test šminkanja s punim opterećenjem | Nadopunjavanje i lomljenje uzoraka API kućišta ili cijevi pri nazivnom zakretnom momentu | Funkcionalna izvedba od kraja do kraja |
| Izvođenje ponovljivosti | 50 do 100 uzastopnih ciklusa pri istom ciljnom trenutku sa zabilježenim podacima | Stabilnost i ponašanje pri zanošenju pod opterećenjem |
Rezultati ovih pokreta nisu samo za internu upotrebu proizvođača. Kada kupac primi tvorničko izvješće o prihvaćanju s vremenskim oznakama zakretnog momenta i krivulje, on ima konkretan dokaz o sposobnosti jedinice — i referentnu vrijednost prema kojoj se može ocijeniti jedinica nakon što je puštena u radnu licu mjesta.
Kvaliteta ne prestaje kada jedinica napusti tvornicu. Jedinica za bušenje koristi se za izradu trajnog zapisa za svaki spoj koji ide niz bušotinu, a dizajn kontrolnog sustava proizvođača određuje koliko je taj zapis pouzdan.
Moderne jedinice bilježe moment, okretaje i vrijeme za svaki zglob. Oni uspoređuju svaki rezultat s programiranim prozorima, označavaju vrijednosti izvan raspona i zaključavaju daljnji rad dok operater ne potvrdi problem. Sustav identificira tko je pokrenuo spoj, koji je vrsta veze odabrana i na kojem stroju. Ova povijest po spoju je upravo ono što operater bušenja ili cjevovod treba za kvalitetnu dokumentaciju koja prati niz do bušotine.
U operacijama velike propusnosti, jedinica za izvlačenje je jedna stanica u većem lancu koja također uključuje navoje, pregled i sklop spojeva. Kada proizvođači integriraju istu disciplinu podataka u inteligentnu proizvodnu liniju spojke, podaci o zakretnom momentu i položaju iz stanice za spajanje mogu se povezati sa serijskim brojem spojeva, dajući jedinstveni sljedeći zapis od strojne obrade do konačnog sastava.
Prije nego što se posvetite kupnjim jedinicama za bušenje, potvrdite tvrdnje kratkom revizijom. Tražite kalibracijske certifikate za pretvarače zakretnog momenta i odnose li se na sljedeće standarde i najnovije podatke provjerite. Tražite tvornički protokol prihvaćanja i stvarne podatke o ispitivanju jedinica koje vam je ponuđena, a ne iz generičke brošure. Pogledajte jedinicu koja radi pod opterećenjem — na stvarnom uzorku veze — ako možete.
Pregledajte proizvodni pod. Drže li alatni strojevi koji se koriste za izradu komponenti jedinice tolerancije koje sama jedinica obećava? Proizvođač koji se oslanja na nekonzistentnu obradu vanjskih izvođača za svoje kritične dijelove teže kontrolira kvalitetu.
Na kraju, odvažite mogućnost postprodaje. Jedinica za podizanje zahtijeva povremenu ponovnu kalibraciju, rezervne dijelove za hidraulički sustav i brzu uslugu kada je jedinica u kvaru. Tehnička i logistička podrška proizvođača dio je kvalitete kupnje. Za strukturirani pristup usporedbi opreme, usmjeravanje odabira bucking jedinice pokriva ključni parametar za usporedbu prije nego što odlučite.
Kvaliteta u jedinici za bušenje nije samo jedna karakteristika ili certifikat na zidu. To je zbroj točnosti mjerenja zakretnog momenta, discipline kalibracije, usklađenosti sa standardima, precizne strojne obrade vlastitih jedinica dijelova, kontrolirane montaže, testiranja u stvarnim uvjetima i sljedivosti podataka. Proizvođač koji može demonstrirati svih sedam slojeva - s dokumentima i testovima uživo, ne izjavama - svojim kupcima daje jednu stvar koju jedinicu za bušenje mora isporučiti: sigurnost da je svaki spoj napravljen točno onako kako je dizajniran .
Povezani proizvodi
 Model: TYSK-630T Bušilica za bušenje, spoj i tokarilica za spajanje
Stroj usvaja FANUC CNC sustav sa stabilnom preciznošću obrade i funkcijama fleksibilnog programiranja kako bi se osiguralo da obrađeni dijelovi zadovoljavaju stroge industrijske standarde. Dizajn s velikim okretnim momentom i velikim opterećenjem može se nositi s dugotrajnim kontinuiranim radom i ima veliku izdržljivost.
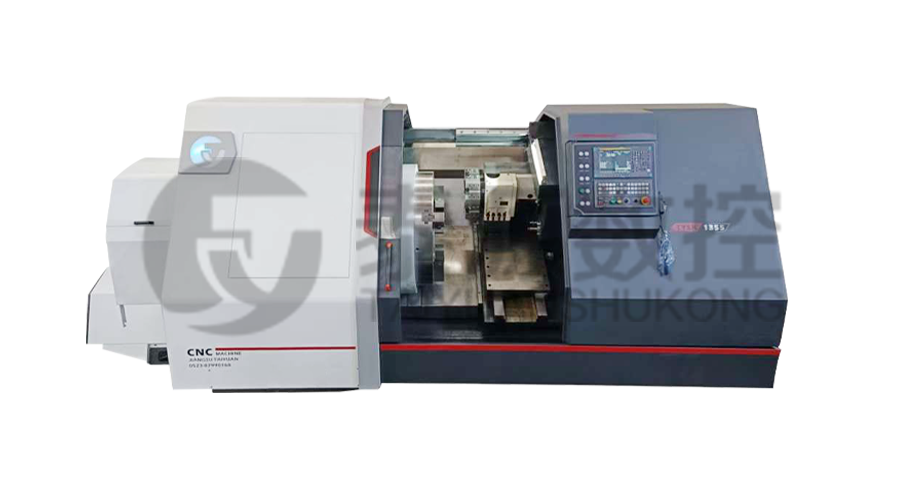 Model: TYSK-1355 Tokarilica za preradu ulja
Stroj usvaja FANUC CNC sustav sa stabilnom preciznošću obrade i fleksibilnim funkcijama programiranja kako bi se osiguralo da obrađeni dijelovi zadovoljavaju stroge industrijske standarde. Dizajn s velikim okretnim momentom i velikim opterećenjem može se nositi s dugotrajnim kontinuiranim radom i ima veliku izdržljivost.
 Model: TYSK-XQJ-550 Srednji i veliki PTFE filmski stroj
Dizajniran za obradu praznina s maksimalnim promjerom od 550 mm i maksimalnom duljinom od 1000 mm. Također možemo prilagoditi prema potrebama korisnika. Prijateljska promjena brzine i debljine s CNC-om.
Serija: TYSK-NKJ Strojni stroj/kućište i cijevi za spajanje jedinice za spajanje
Stroj koristi hidraulički motor, mehanički plutajući mehanizam i detekciju momenta u stvarnom vremenu, prilagođava se savijanju materijala i sprječava deformaciju materijala. Pomoćni strojevi su konfigurirani za pomoć s poluautomatizacijom.
 Duga, teška materijalna rješenja Mehanizam automatskog učitavanja i istovara za navoj cijevi
Poseban fleksibilni način podrške može učinkovito smanjiti utjecaj savijanja obratka na obradu i poboljšati prinos. Točno odgovara našem strugu za narezivanje cijevi.
 Modularna drobilica željezne strugotine Drobilica visoke čvrstoće za čip
Oštrice su izrađene od materijala visoke čvrstoće i razumno postavljene na izlazu iz izvlakača strugotine kako bi se razbile nakupine željezne strugotine. Smanjite rizik od vraćanja i poboljšajte iskorištenje otpadnog okvira.
 Serija: TYSK-HB Poluautomatski zavarivač rezistentnih za nošenje
Primjenjivo na ARNCO 100XT, 200XT, 300XT. Podržava φ1.2-2.0 zavarivanje s jezgrom ili čvrstom žicom. Može se opremiti zavarivanjem raspršivanjem s jednim pištoljem i dvostrukim zavarivanjem raspršivanjem. Podržava kontrolu PLC ili CNC sustava.
